
Kualiti fabrik ditentukan oleh cara kain itu berkelakuan dari semasa ke semasa, bukan hanya oleh penampilannya pada bolt. Apabila anda menilai fabrik, anda sebenarnya menilai gabungan sumber gentian, struktur benang, ketumpatan tenunan atau rajutan, konsistensi pencelupan, kestabilan kemasan dan bebas daripada kecacatan. Enam tiang ini mencipta prestasi akhir kain dalam memotong, menjahit, memakai dan mencuci.
Bagi pengeluar pakaian dan pembeli fabrik, cara terpantas untuk menilai kualiti ialah bermula dengan sifat fizikal yang paling boleh diukur: berat setiap ela persegi, kiraan benang, penilaian kelunturan warna, kestabilan dimensi selepas dicuci dan kekuatan koyak. Jika mana-mana daripada ini berada di luar toleransi yang boleh diterima, pakaian akan gagal digunakan. Bahagian di bawah memberi anda kriteria konkrit, kaedah ujian praktikal dan nombor khusus untuk diperhatikan apabila membandingkan fabrik.
Sebagai tambahan kepada fabrik itu sendiri, anda mesti memeriksa bahan tambahan yang masuk ke dalam pakaian, seperti interlining, web boleh lebur dan penstabil. Fabrik cangkerang berkualiti tinggi yang dipasangkan dengan jalinan yang lemah akan runtuh, berkedut atau herot dalam beberapa kitaran cucian. Artikel ini merangkumi kedua-dua belah persamaan supaya anda boleh membuat keputusan pembelian yang boleh dipercayai.
Enam Faktor Kritikal Yang Menentukan Kualiti Fabrik
Satu perkara yang perlu anda ingat ialah kualiti fabrik ialah persamaan berbilang pembolehubah. Anda tidak boleh menilai dengan melihat satu sisi kain. Enam faktor di bawah meliputi kawasan paling penting yang mempengaruhi prestasi kain dalam pakaian siap. Gunakan jadual sebagai rujukan pantas, kemudian baca penjelasan terperinci yang berikut.
| Faktor | Apa Ia Mengukur | Julat Penerimaan Biasa |
|---|---|---|
| Komposisi serat | Peratusan gentian semula jadi vs sintetik | Berbeza mengikut penggunaan akhir; semak spesifikasi pembeli |
| Kiraan benang | Kehalusan benang | Ne 40 hingga Ne 80 untuk kapas baju; lebih halus untuk fabrik yang lebih ringan |
| Berat kain | GSM atau oz setiap ela persegi | 80 hingga 150 GSM untuk baju; 200 GSM untuk pakaian luar |
| Kiraan benang | Bilangan benang meledingkan dan pakan setiap inci | 120 hingga 200 untuk baju biasa; 300 untuk premium |
| Ketahanan warna | Ketahanan terhadap pudar dan pendarahan | Penilaian 3 hingga 4 atau lebih tinggi pada skala 1 hingga 5 |
| Kestabilan dimensi | Pengecutan selepas dibasuh | 1 hingga 3% untuk fabrik tenunan; 3 hingga 5% untuk rajutan |
Jadual menunjukkan bahagian kualiti yang boleh diukur. Tetapi nombor hanya penting apabila ia konsisten merentasi keseluruhan gulungan. Fabrik yang mempunyai purata kiraan benang yang baik mungkin masih mempunyai bintik-bintik dengan ketumpatan rendah yang menyebabkan benang putus semasa menjahit. Oleh itu, sentiasa gabungkan ulasan spesifikasi dengan pemeriksaan visual roll-by-roll.
Dari segi praktikal, titik kegagalan yang paling biasa dalam perolehan fabrik bukanlah gentian atau tenunan, tetapi kualiti kemasan. Pewarnaan dan kemasan kimia boleh mengubah rasa tangan, konsistensi warna dan pengecutan secara mendadak. Contohnya, dua fabrik dengan binaan gentian yang sama boleh berasa berbeza sama sekali jika satu telah dirawat dengan pelembut dan satu lagi tidak. Sentiasa selesaikan penghakiman anda dengan ujian cucian.
Cara Menilai Kualiti Fabrik dengan Pemeriksaan Tangan dan Visual
Rasa tangan selalunya merupakan isyarat kualiti pertama yang disentuh pembeli. Tetapi rasa tangan sahaja boleh mengelirukan anda. Fabrik boleh berasa lembut dan mewah sementara masih mempunyai kekuatan tegangan yang lemah atau pengecutan yang berlebihan. Gunakan lima semakan berikut sebagai rutin berstruktur.
- Ujian gantung: Biarkan kain jatuh dalam lipatan menegak. Jika ia berlapik dengan bersih tanpa berpintal, keseimbangan anyaman itu berkemungkinan baik. Jika tepi melengkung atau lipatan membentuk rabung kaku, kain mungkin mempunyai ketegangan yang tidak sekata atau kekakuan yang berlebihan.
- Ujian sentuh: Jalankan tangan anda melintasi arah meledingkan dan pakan. Permukaan harus terasa licin, tanpa sisa melekit, tiada bintik keras dan tiada licin yang tidak dijangka. Isu biasa ialah pelembut silikon yang berlebihan pada satu muka, yang boleh menyebabkan penembusan kemudian semasa peleburan.
- Ujian silau visual: Pegang fabrik di bawah sumber cahaya pada sudut. Kilauan seragam menunjukkan pencelupan dan kemasan yang sekata. Pantulan bertompok mencadangkan penembusan pewarna yang lemah atau kalendar yang tidak sekata.
- Tarikan gentian: Tarik perlahan-lahan pada satu benang dari kedua-dua meledingkan dan pakan. Benang harus keluar dengan rintangan sederhana. Jika ia tergelincir keluar terlalu mudah, fabrik itu dibina longgar dan akan terdedah kepada licin jahitan.
- Ujian snap: Mencubit fabrik di antara dua tangan dan menarik dengan sedikit daya menghasilkan bunyi gertakan yang berbeza jika jalinannya ketat. Kain yang lembut, mati, tidak mudah patah biasanya merupakan binaan berketumpatan rendah atau telah dilembutkan dengan kuat.
Pemeriksaan visual sahaja boleh mengesan kecacatan kasar seperti bar warna atau lubang, tetapi ia tidak dapat mengesan masalah kekuatan dengan pasti. Itulah sebabnya anda mesti memasangkan cek mudah ini dengan ujian koyakan dan ujian gelinciran jahitan sebelum meluluskan pesanan pukal.
Kandungan Gentian dan Komposisi Fabrik: Mengapa Ia Penting
Kandungan serat adalah faktor yang paling asas. Gentian menentukan kekuatan semula jadi, daya serap, rintangan kedutan dan keselesaan terma fabrik. Dalam era fabrik campuran, anda mesti mengetahui bukan sahaja jumlah peratusan poliester lwn kapas, tetapi juga cara gentian dipintal bersama.
Sebagai contoh, adunan poli kapas 60/40 boleh sama ada adunan pemintal intim atau benang yang dipintal teras. Campuran intim memberikan ciri-ciri seragam. Benang yang dipintal teras mengekalkan kapas di luar untuk rasa tangan semasa menggunakan poliester di dalam untuk kekuatan. Kedua-duanya dipanggil adunan 60/40, tetapi ia berfungsi dengan sangat berbeza dalam pencucian dan ketahanan.
Anda boleh menyemak komposisi gentian dengan cepat dalam barisan pengeluaran dengan membakar sampel kecil fabrik. Benang kapas terbakar menjadi abu kelabu lembut dan berbau seperti kertas hangus. Poliester cair dan membentuk manik keras, dengan bau kimia yang tajam. Bulu dan sutera terbakar dengan bau bulu hangus dan meninggalkan abu yang boleh dihancurkan. Ujian ini bukan pengganti untuk analisis makmal, tetapi ia memberi anda petunjuk segera sama ada pembekal menghantar campuran gentian yang dikontrakkan.
Apabila anda menyemak spesifikasi fabrik, sentiasa minta nisbah gentian yang tepat dan jenis kaedah pengadunan. Fabrik yang hanya 2% elastane masih boleh mengalami pemulihan regangan yang lemah jika benang anjal tidak teragih sama rata. Pengagihan adalah lebih penting daripada peratusan.
Tenunan, Rajut dan Ketumpatan: Pembinaan Mempengaruhi Ketahanan
Pembinaan kain mentakrifkan kekuatannya, kebolehnafasan, dan cara ia mengekalkan bentuknya. Untuk fabrik tenunan, kuncinya ialah kiraan dan ketumpatan. Untuk fabrik bersatu, kuncinya ialah panjang dan berat gelung jahitan.
Ambil kapas baju lelaki standard sebagai contoh. Poplin kapas 100% dengan kiraan benang 120 setiap inci adalah ringan dan lembut, tetapi ia mungkin tidak bertolak ansur dengan lilitan jahitan tinggi. Kapas oxford 100% dengan kiraan benang 90 setiap inci adalah lebih berat dan lebih tahan lama. Kiraan benang aktif yang anda perlukan bergantung pada penggunaan pakaian. Untuk baju berpakaian yang dipakai di bawah sut, anda mahukan berat badan yang lebih rendah dan langsir yang lebih bersih. Untuk baju kerja, anda mahukan kekuatan dan rintangan lelasan yang lebih tinggi.
Dari segi praktikal, tanya pembekal fabrik anda untuk tiga nilai ini: kiraan meledingkan, kiraan pakan dan kiraan benang. Contoh mudah: kiraan 40/40, pembinaan 99 x 74 setiap inci ialah fabrik pakaian ringan klasik. Jika kiraan meledingkan ialah 120 tetapi ketumpatan weft hanya 50, kain akan menjadi lemah dalam arah weft, bermakna jahitan sisi boleh tercabut di bawah tekanan.
Untuk rajutan, ukuran yang paling berguna ialah berat per meter persegi (GSM). Jersi tunggal ringan yang digunakan untuk kemeja-t biasanya 140 hingga 160 GSM. Jika anda melihat fabrik yang berlabel 150 GSM tetapi terasa lebih nipis, periksa panjang gelung, kerana ia mungkin telah diregangkan semasa penamat, menyebabkan fabrik mengecut atau herot selepas basuhan pertama.
Kesilapan biasa ialah menilai kain hanya mengikut berat dan mengabaikan keseimbangan pembinaan. Kain boleh menjadi berat tetapi tidak stabil jika benang tidak dijalin dengan betul.
Ketahanan Warna dan Pengecutan: Kualiti Kemasan yang Boleh Anda Ukur
Ketahanan warna dan pengecutan adalah tempat kos tersembunyi fabrik murah muncul. Apabila pakaian berubah warna atau menjadi terlalu kecil selepas sekali dibasuh, pelanggan menyalahkan jenama, bukan pembekal kain. Oleh itu, pembeli yang teliti mesti mengesahkan kedua-dua hartanah ini sebelum membuat pembelian.
Ketahanan warna
Ketahanan warna is rated on a scale of 1 to 5, with 5 being the highest. In most apparel quality standards, such as the AATCC 16 test for light fastness, a rating of 3 hingga 4 dianggap boleh diterima untuk pakaian umum. Untuk warna gelap, terutamanya navy dalam atau hitam, pendarahan dalam air basuhan adalah risiko sebenar, jadi anda juga mesti menjalankan ujian crocking untuk memeriksa pemindahan warna ke kain bersebelahan.
Pengecutan
Kestabilan dimensi biasanya dinyatakan sebagai peratusan pengecutan panjang dan lebar. Untuk fabrik tenunan, pengecutan yang diterima dalam cucian domestik ialah 1 hingga 3% . Untuk kain rajut, boleh 3 hingga 5% . Jika fabrik mengecut 6% atau lebih, ia akan menyebabkan herotan yang boleh dilihat pada jahitan dan labuh.
Anda boleh melakukan ujian cuci cepat sendiri: potong swatch 30 cm x 30 cm, tandakan kawasan 20 cm x 20 cm di tengah, basuh pada 40 darjah, dan ukur tanda selepas pengeringan. Sebarang perubahan di luar toleransi adalah bendera merah.
Dalam pengeluaran, fabrik yang telah dikecutkan dengan betul dalam loji kemasan akan mengekalkan dimensinya. Tetapi sesetengah pembekal menggunakan regangan mekanikal untuk menjadikan fabrik kelihatan lebih besar semasa pemeriksaan, hanya untuk mengecut secara tidak dijangka pada basuhan pertama. Sentiasa lakukan ujian cucian pada sampel daripada kumpulan pengeluaran sebenar, bukan hanya sampel makmal.
Kecacatan Fabrik Biasa dan Cara Mengesannya
Malah spesifikasi fabrik terbaik tidak berguna jika gulungan mengandungi jumlah kecacatan yang tinggi. Sistem penggredan standard untuk fabrik tenunan, sering dirujuk sebagai sistem empat mata, menetapkan mata penalti berdasarkan keterukan kecacatan. Tahap penerimaan biasa untuk pengeluaran pakaian ialah tidak lebih daripada 40 mata setiap 100 ela persegi . Untuk pakaian mewah, hadnya jauh lebih rendah.
Berikut ialah kecacatan yang perlu anda cari secara aktif:
- Slub atau benang tebal: Ketulan yang kelihatan pada benang yang kelihatan sebagai garisan tidak teratur. Ia mungkin kecacatan benang atau masalah tenunan.
- Tiada hujung: Benang meledingkan yang patah atau hilang sepenuhnya, mewujudkan garisan terbuka yang boleh dilihat dalam fabrik.
- Bar warna: Garisan mendatar atau menegak yang berbeza dengan warna berbeza yang disebabkan oleh variasi pencelupan.
- Tunduk dan condong: Benang pakan tidak lurus menyebabkan fabrik bergolek atau berpintal semasa menjahit.
- Pilling: Bebola berserabut kecil terbentuk di permukaan selepas haus. Semak gred pilling dalam laporan ujian.
- Noda minyak dan tanda lipatan: Ini menunjukkan pengendalian yang lemah semasa pengeluaran dan selalunya tidak boleh dikeluarkan dengan mencuci biasa.
Semasa memeriksa hantaran, letakkan kain di atas meja di bawah pencahayaan yang baik dan periksa kedua-dua muka dan bahagian belakang. Jangan bergantung hanya pada muka atas; kecacatan seperti hilang pick dan hujung berpintal kelihatan pada bahagian sisi yang akan menjadi bahagian dalam pakaian nanti.
Peranan Tersembunyi Bahan Jalinan dan Bukan Tenunan dalam Kualiti Pakaian Selesai
Kualiti fabrik tidak terhenti pada kain tempurung. Dalam pakaian terakhir, bahan interlining dan bukan tenunan disembunyikan tetapi mereka menentukan bagaimana fabrik berkelakuan pada badan. Jalinan yang lemah boleh menyebabkan fabrik cengkerang berkerut jika terdapat ketidakpadanan dalam kadar pengecutan atau berat. Jalinan juga mesti sepadan dengan rasa tangan cengkerang supaya pakaian tidak kelihatan kaku atau selekeh.
Apabila menilai kualiti pakaian, periksa jalinan dalam kolar, plaket hadapan dan kepak poket. Jalinan yang betul ialah yang bercantum sama rata pada suhu yang serasi dengan fabrik cengkerang. Jika jalinan tidak bercantum dengan baik, anda akan nampak menggelegak atau penyah selepas beberapa kali cucian. Ini adalah satu-satunya aduan yang paling biasa dalam baju kasual dan baju pakaian.
Untuk baju tenunan, jalinan mestilah mempunyai penguncupan yang sama atau lebih rendah daripada kain tempurung. Pendekatan biasa ialah menggunakan baju tenunan yang dijalin dengan binaan pra-mengecut.
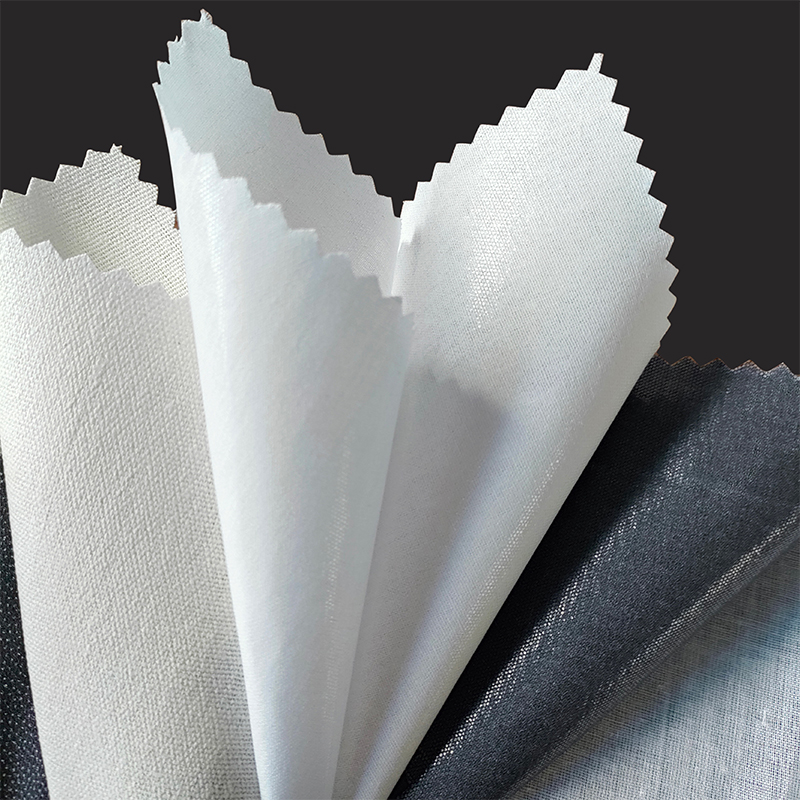 Jalinan Tenunan Pra-Kecil untuk Kolar dan Poket Baju Jalinan tenunan ini menggunakan kapas, poliester atau campuran dengan resin untuk rintangan pencucian dan kering. Pembinaan pra-kecutannya membantu memadankan penguncupan fabrik cangkerang, menjadikannya sesuai untuk kolar baju dan poket. Lihat Produk →
Jalinan bukan tenunan digunakan secara meluas dalam ikat pinggang, manset, dan pakaian ringan. Mereka memberikan kestabilan tanpa menambah berat terlalu banyak. Apabila menilai kualiti jalinan bukan tenunan, cari salutan serbuk pelekat yang sekata, kekuatan tegangan yang konsisten dan ikatan yang jelas selepas peleburan. Bukan tenunan yang terlalu lembut akan runtuh; yang terlalu keras akan menghasilkan lipatan yang tidak semulajadi.
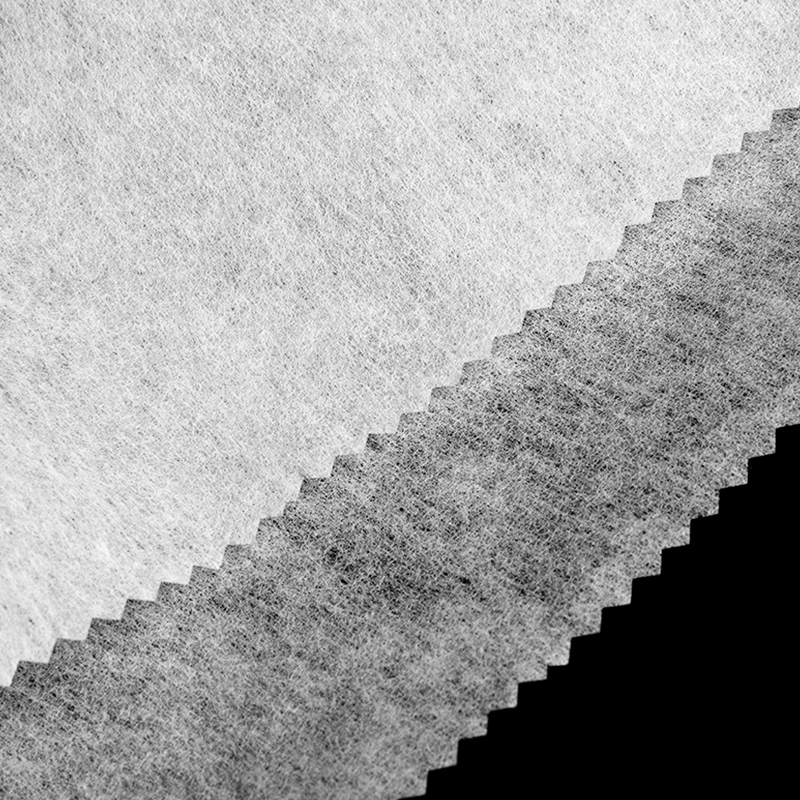 Ikatan Kimia Tahan Suhu Tinggi Nonwoven Interlining Dibuat terutamanya daripada poliester, jalinan bukan tenunan ini tahan kad sehingga 260°C. Tersedia dalam pelbagai pilihan rasa dan kebolehnafasan, ia memberikan kestabilan untuk ikat pinggang, manset dan pakaian ringan tanpa berat badan berlebihan. Lihat Produk →
Penstabil sulaman menjejaskan penampilan pakaian yang dihias. Penstabil yang betul memegang kain tempurung rata, menghalang kerutan, dan tidak meninggalkan sisa di belakang. Pilihan penstabil cut-away, tear-away, atau larut air bergantung pada fabrik cangkerang dan reka bentuk akhir.
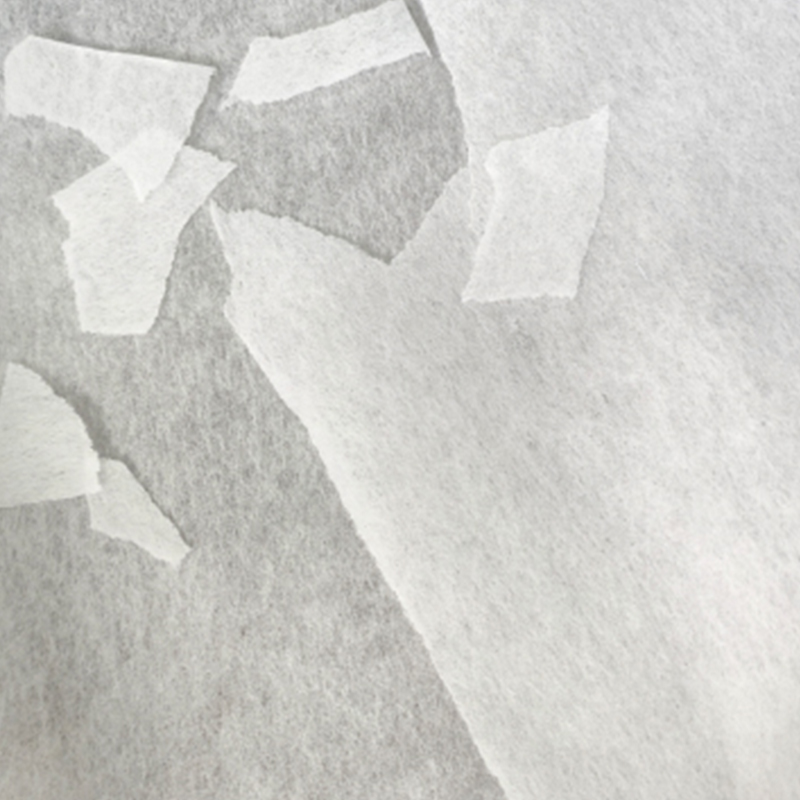 Sandaran Sulaman Poliester untuk Fabrik Anjal dan Boleh Ubah Bentuk Sandaran ini menstabilkan fabrik yang tegang atau mudah berubah bentuk semasa sulaman, mengelakkan kerutan dan tidak meninggalkan kesan. Ia menyokong kain tempurung rata, memastikan hiasan bersih pada bahan halus. Lihat Produk →
Dalam konteks ini, kualiti bahan tersembunyi adalah sama penting dengan kualiti fabrik yang kelihatan. Fabrik cangkerang mewah akan terbuang jika lapisan dalam mengherotkan pakaian selepas sekali basuhan. Itulah sebabnya kami mengesyorkan menjalankan ujian pembinaan penuh pada pakaian pengeluaran anda, termasuk bahagian bercantum, sebelum meluluskan pembekal untuk pesanan pukal.
Untuk melihat lebih mendalam tentang cara jalinan tenunan meningkatkan pembuatan pakaian, baca artikel kami tentang kelebihan utama fabrik interlining tenunan dalam pembuatan pakaian .
Kaedah Pengujian Fabrik Praktikal untuk Pembeli dan Pembuat Pakaian
Selain pemeriksaan tangan dan visual yang mudah, anda boleh menjalankan beberapa ujian kos rendah di bilik sampel anda sendiri yang akan mendedahkan masalah kualiti utama. Ujian ini tidak memerlukan makmal yang lengkap, tetapi ia memberi anda amaran awal yang kukuh.
- Ujian gelinciran jahitan: Jahit dua helai kain dengan elaun jahitan 1 cm, kemudian tarik serenjang dengan jahitan. Kain baju tenunan yang baik tidak boleh tergelincir lebih daripada 2 hingga 3 mm pada daya 150 N. Jika jahitan terbuka dengan jelas, fabriknya terlalu licin atau binaan terlalu terbuka.
- Ujian pilling: Gosok sampel fabrik kecil pada abradan standard selama 20 minit. Bandingkan permukaan dengan kad penilaian visual. Penarafan 3 atau lebih baik boleh diterima untuk kebanyakan pakaian.
- Ujian kekuatan koyakan: Potong jalur lebar 20 mm dengan takuk 2 mm pada satu sisi, kemudian regangkan dua kaki pada kelajuan tetap. Catatkan daya maksimum. Untuk fabrik pakaian biasa, kekuatan koyak melebihi 8 N biasanya boleh diterima.
- Ujian pencucian: Basuh sampel fabrik dengan detergen tekstil pada suhu 40 C selama 45 minit, kemudian keringkan rata dan ukur perubahan dimensi. Pengecutan melebihi 3% untuk kain tenunan adalah tanda amaran.
Kaedah ini adalah anggaran praktikal kaedah ujian yang telah ditetapkan seperti AATCC 135 untuk kestabilan dimensi dan ASTM D2261 untuk kekuatan koyakan. Setiap kali pembekal mengemukakan tuntutan kualiti yang kelihatan terlalu bagus, sahkan dengan dua tangan anda sendiri.
Soalan Lazim (FAQ)
Faktor tunggal yang manakah mempunyai pengaruh paling besar terhadap kualiti fabrik?
Tiada faktor tunggal. Kandungan gentian dan pembinaan bersama-sama menetapkan garis dasar. Jika seratnya kurang baik, tiada kemasan boleh menyelamatkannya. Jika pembinaannya longgar, gentian berkualiti tinggi masih akan gagal dalam kekuatan jahitan. Dalam amalan, kandungan serat adalah perkara pertama yang perlu diperiksa kerana ia tidak dapat dipulihkan.
Bagaimanakah saya boleh mengetahui jika kain akan mengecut selepas dibasuh?
Cara yang paling boleh dipercayai ialah melakukan ujian cucian. Potong sampel 30 cm x 30 cm, tandakan kawasan tengah 20 cm x 20 cm, basuh pada suhu yang dimaksudkan, kering rata, dan ukur semula. Untuk fabrik tenunan terima pengecutan 1 hingga 3%; untuk rajutan menerima 3 hingga 5%. Jika pembekal enggan memberikan sijil pra-pengecutan, anggap ia sebagai amaran.
Adakah kiraan benang yang lebih tinggi sentiasa lebih baik untuk kualiti fabrik?
Bukan selalu. Kiraan benang yang lebih tinggi menjadikan fabrik lebih padat, licin dan lebih mewah, tetapi ia juga boleh mengurangkan kekuatan dan kebolehnafasan. Untuk baju musim panas, kiraan benang 120 hingga 160 adalah tipikal. Melebihi 300, fabrik mungkin menjadi terlalu halus untuk dipakai harian. Pilih kiraan benang berdasarkan penggunaan yang dimaksudkan, bukan pada nombor sahaja.
Apakah yang perlu saya lakukan jika pembekal menghantar fabrik dengan variasi warna dari gulungan ke gulungan?
Variasi warna adalah isu biasa dengan pencelupan kelompok. Anda harus menolak gulungan yang jelas berbeza daripada standard teduhan yang diluluskan. Kekalkan set swatch standard dalam makmal anda dan bandingkan setiap penghantaran dengannya. Jangan sekali-kali bergantung pada dakwaan pembekal bahawa warna akan sama selepas cucian pertama.
Bagaimanakah interlining menjejaskan kualiti pakaian siap?
Interlining memberikan sokongan kepada kolar, cuffs, plackets, dan pinggang. Jalinan yang tidak baik menyebabkan kerutan, penyimpangan atau tepi beralun selepas bercantum. Ia juga boleh menukar rasa tangan pakaian daripada garing kepada liut. Apabila anda menilai kualiti kain, nilaikan pemasangan cengkerang bercantum, bukan hanya kain cengkerang sahaja.
Menilai kualiti fabrik adalah kemahiran yang bertambah baik dengan ujian sistematik dan pemahaman yang jelas tentang toleransi. Bergantung pada faktor yang boleh diukur: komposisi gentian, kiraan benang, berat, luntur warna, pengecutan dan ketumpatan kecacatan. Jangan terlepas pandang bahan tersembunyi yang menyatukan pakaian. Apabila anda menggabungkan semakan ini dengan kod pemeriksaan anda sendiri, anda boleh membina rantaian bekalan yang boleh dipercayai dan mengelakkan kejutan kualiti yang mahal dalam pengeluaran.


